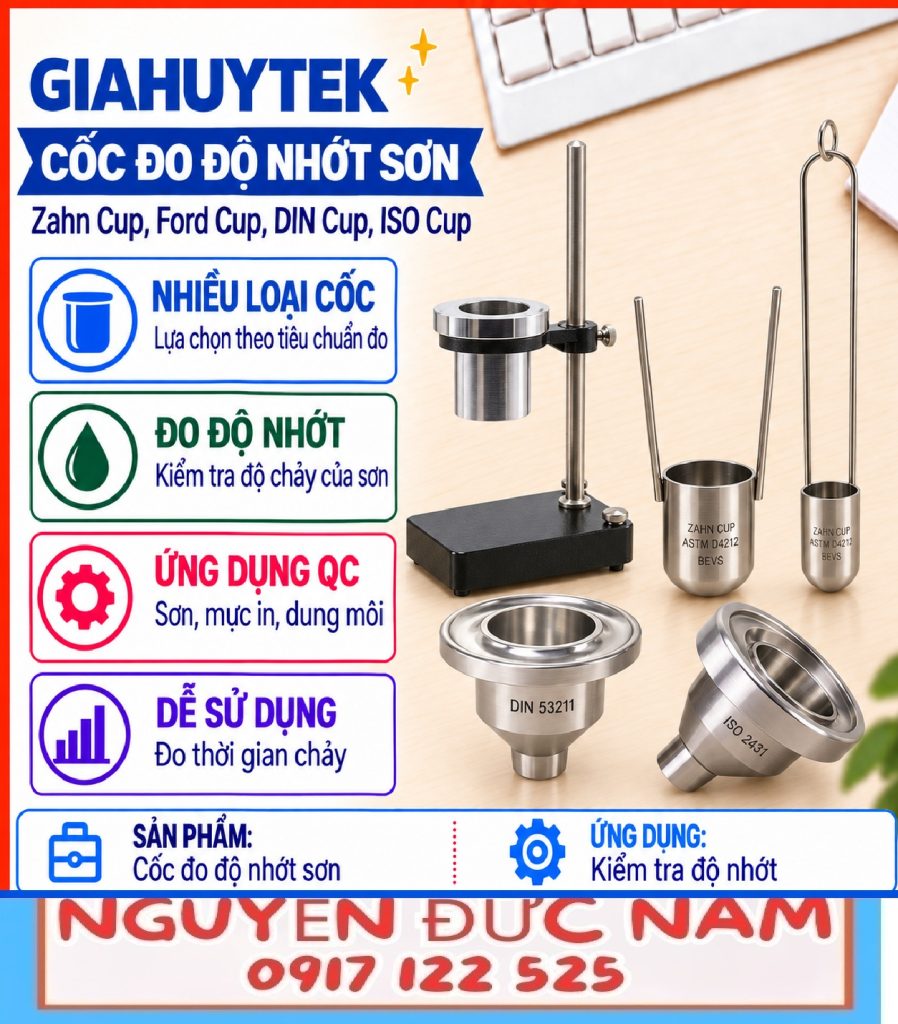
Nếu bạn từng gặp cảnh “sơn hôm nay chảy mượt, mai lại đặc quánh”, phun bị cam sần, chảy mà không biết do công thức hay do thời tiết — thì việc đo độ nhớt sơn bằng cốc đo độ nhớt (Zahn Cup, Ford Cup, DIN Cup, ISO Cup) là cách kiểm tra nhanh, rẻ và cực hiệu quả ngay tại xưởng.
Bài này hướng dẫn cách dùng đúng, đo cho ra số ổn định, và tránh lỗi sai thường gặp (bọt khí, nhiệt độ, bấm giờ sai điểm…).
Hướng dẫn dùng cốc đo độ nhớt sơn Zahn, Ford, DIN, ISO: chuẩn bị mẫu, cách bấm giờ, chọn cỡ cốc, lưu ý nhiệt độ và vệ sinh.
1) Cốc đo độ nhớt sơn là gì? Dùng để làm gì?
Cốc đo độ nhớt (viscosity cup) là dụng cụ kiểm tra độ chảy/độ sệt của sơn, mực in, dung môi, keo… bằng cách đo thời gian (giây) để chất lỏng chảy hết qua lỗ thoát.
Bạn sẽ dùng kết quả “giây chảy” để:
- Canh độ loãng khi pha dung môi trước khi phun/sơn lăn/sơn nhúng.
- Kiểm tra độ ổn định giữa các mẻ (batch-to-batch).
- Phát hiện nhanh lỗi: sơn bị đặc do bay hơi, lắng, pha sai tỉ lệ, hoặc nhiệt độ thay đổi.
- Chuẩn hóa quy trình: “Sơn hệ X phải đạt khoảng Y giây ở 25°C”.
Điểm quan trọng: cốc đo cho bạn độ nhớt tương đối theo thời gian. Muốn đổi sang cSt/mPa·s thì cần bảng quy đổi/đường chuẩn theo đúng loại cốc & số cốc.
2) Phân biệt Zahn Cup – Ford Cup – DIN Cup – ISO Cup (chọn đúng để khỏi “đo mà sai”)
Bảng so sánh nhanh các loại cốc đo độ nhớt sơn
| Loại cốc | Đặc điểm nhận biết | Điểm mạnh | Khi nào nên dùng |
|---|---|---|---|
| Zahn Cup | Cốc nhúng có tay cầm, nhúng trực tiếp vào mẫu | Rất tiện đo nhanh tại xưởng, thao tác nhanh | Kiểm tra nhanh độ chảy sơn/mực ở hiện trường |
| Ford Cup | Cốc có lỗ đáy, thường đặt trên giá, đổ mẫu vào | Phổ biến trong sơn, dễ chuẩn hóa quy trình | QC sản xuất, phòng lab, quy trình phun sơn |
| DIN Cup | Theo tiêu chuẩn DIN, hay gặp ở thị trường EU/Asia | Chuẩn hóa tốt, dễ so sánh theo tiêu chuẩn DIN | Dây chuyền/nhà máy cần theo DIN |
| ISO Cup | Theo ISO (ví dụ ISO 2431), dùng rộng rãi | Tính tiêu chuẩn cao, dễ trao đổi dữ liệu | Làm việc với khách hàng/tiêu chuẩn ISO |
Mẹo chọn nhanh (thực tế xưởng):
- Bạn cần đo nhanh – linh hoạt: ưu tiên Zahn.
- Bạn cần quy trình chuẩn – lặp lại tốt: ưu tiên Ford/DIN/ISO theo tiêu chuẩn nội bộ/khách hàng.
- Không chắc dùng loại nào? Hãy dùng loại mà tài liệu kỹ thuật (TDS/SOP) của bạn đang quy định. Đổi loại cốc = đổi “hệ đo”.
3) Chuẩn bị trước khi đo (bước này làm ẩu là số nhảy loạn)
3.1 Khuấy và xử lý mẫu sơn đúng cách
Trước khi đo độ nhớt sơn bằng cốc:
- Khuấy đều để chất tạo màu/phụ gia phân tán đồng nhất.
- Nếu có cặn/tạp, nên lọc (đặc biệt sơn đã mở nắp lâu, hoặc mẫu lấy từ thùng đáy).
- Tránh tạo bọt khí khi khuấy (bọt = sai thời gian chảy).
3.2 Làm sạch dụng cụ
- Cốc đo, que khuấy, cốc chứa mẫu phải sạch – khô – không dính dung môi lạ.
- Kiểm tra lỗ thoát: chỉ cần dính cặn mỏng cũng làm tăng thời gian chảy đáng kể.
3.3 Kiểm soát nhiệt độ (điểm “ăn thua” nhất)
Độ nhớt thay đổi mạnh theo nhiệt độ. Vì vậy:
- Đo ở nhiệt độ ổn định, thường 25°C (hoặc theo yêu cầu kỹ thuật).
- Nếu đo tại xưởng nóng/lạnh, bạn nên ghi kèm nhiệt độ vào biên bản: “Ford #4 = 18.5 s @ 27°C”.
Checklist 30 giây trước khi đo:
- Mẫu đã khuấy đều
- Không bọt khí nhiều
- Cốc sạch, lỗ thông
- Ghi nhận nhiệt độ môi trường/mẫu
4) Cách đo độ nhớt sơn bằng Zahn/Ford/DIN/ISO (chuẩn thao tác + chuẩn điểm bấm giờ)
4.1 Quy tắc chung: bấm giờ “đúng điểm”
- Bắt đầu: khi dòng chảy bắt đầu chảy liên tục, ổn định qua lỗ thoát.
- Kết thúc: khi dòng chảy bị đứt đoạn (break) — không còn dòng liên tục.
Nhiều người đo sai ở chỗ: bấm start quá sớm (lúc còn nhỏ giọt) hoặc stop quá muộn (khi chỉ còn “rớt giọt”). Sai vài giây là chuyện bình thường nếu không thống nhất tiêu chí.
4.2 Hướng dẫn thao tác theo từng loại cốc
A) Zahn Cup (cốc nhúng)
- Nhúng ngập hoàn toàn cốc Zahn vào mẫu sơn.
- Nhấc cốc lên thẳng đứng, giữ ổn định.
- Khi dòng chảy qua lỗ đã liên tục, bấm giờ.
- Dừng khi dòng đứt (break).
- Ghi kết quả: “Zahn #2 = XX s @ 25°C”.
Lỗi hay gặp với Zahn:
- Nhấc cốc nghiêng → dòng chảy méo, thời gian sai.
- Bọt khí bám trong cốc → chảy không đều.
B) Ford Cup / DIN Cup / ISO Cup (thường đổ mẫu vào cốc đặt trên giá)
- Đặt cốc lên giá/phễu đúng chuẩn, đảm bảo thẳng và chắc.
- Bịt lỗ (nếu thiết kế có que chặn/biện pháp chặn), đổ đầy mẫu đến mức quy định.
- Mở lỗ cho chảy và bấm giờ khi dòng chảy liên tục.
- Dừng khi dòng đứt.
- Ghi kết quả theo chuẩn cốc: “Ford #4 = XX s @ 25°C” hoặc “ISO Cup (nozzle X) = XX s @ 25°C”.
Mẹo tăng độ lặp lại:
- Luôn dùng cùng một cách đổ đầy (đổ quá cao/thấp đều ảnh hưởng).
- Đừng đo khi mẫu vừa khuấy mạnh còn “bọt li ti”.
5) Chọn cỡ cốc (số cốc) theo khoảng độ nhớt: chọn sai là đo cực khó
Mỗi hệ cốc có nhiều “size/nozzle” (ví dụ Zahn #1–#5, Ford #2/#3/#4…). Mục tiêu là chọn sao cho thời gian chảy:
- Không quá ngắn (khó bấm chính xác)
- Không quá dài (dễ bay hơi dung môi, dễ sai do nhiệt)
Nguyên tắc thực dụng tại xưởng:
- Nếu thời gian chảy quá nhanh → chuyển sang cốc lỗ nhỏ hơn (hoặc số cốc phù hợp hơn).
- Nếu thời gian chảy quá lâu → chuyển sang cốc lỗ lớn hơn.
Nếu bạn cần quy đổi sang cSt/mPa·s: dùng bảng quy đổi của đúng hãng/đúng chuẩn cốc, không lấy “bảng trên mạng” của cốc khác rồi áp vào.
6) Các lỗi làm kết quả “nhảy số” và cách xử lý nhanh
6.1 Bọt khí (kẻ phá bĩnh số 1)
Dấu hiệu: dòng chảy lúc nhanh lúc chậm, hay “khựng”.
Cách xử lý:
- Khuấy nhẹ hơn, chờ 1–3 phút cho bọt vỡ.
- Có thể gõ nhẹ cốc chứa mẫu để bọt nổi lên (đừng lắc mạnh).
6.2 Nhiệt độ không ổn định
Dấu hiệu: cùng một mẫu đo 3 lần ra 3 số khác nhau.
Cách xử lý:
- Đo ở khu vực ít gió nóng/lạnh.
- Ghi rõ nhiệt độ trong phiếu QC để so sánh công bằng.
6.3 Lỗ thoát bẩn hoặc trầy
Dấu hiệu: thời gian tăng bất thường, dòng chảy không “mượt”.
Cách xử lý:
- Vệ sinh ngay sau đo (xem mục 7).
- Kiểm tra lỗ bằng mắt/đèn; nếu cốc bị mòn/trầy nhiều, nên thay.
6.4 Bấm giờ không thống nhất điểm “break”
Cách xử lý:
- Quy định nội bộ: stop khi dòng đứt lần đầu và không tự nối lại.
- Người mới nên quay video slow-motion 1–2 lần để “bắt nhịp” điểm dừng.
7) Vệ sinh & bảo quản cốc đo độ nhớt (đúng cách để cốc dùng bền, số đo ổn)
Sau mỗi lần đo:
- Tráng cốc ngay bằng dung môi phù hợp với hệ sơn.
- Lau khô nhẹ nhàng, tránh làm xước mép/lỗ.
- Đảm bảo lỗ thoát không tắc (tuyệt đối không dùng vật cứng chọc mạnh nếu dễ làm biến dạng lỗ).
Khuyến nghị đo chuẩn hơn:
- Đo 2–3 lần, lấy trung bình.
- Nếu lệch nhau nhiều, dừng lại kiểm tra: bọt, nhiệt, cốc bẩn, thao tác.
8) FAQ nhanh (đúng thứ người làm sơn hay hỏi)
Có thể so sánh “giây” giữa Zahn và Ford không?
Không nên so sánh trực tiếp. Mỗi loại cốc là một hệ đo khác nhau. Muốn so sánh phải có bảng/đường chuẩn quy đổi tương ứng.
Bao lâu nên hiệu chuẩn/kiểm tra lại cốc?
Tùy tần suất dùng và môi trường. Nếu bạn dùng hàng ngày cho QC, nên có lịch kiểm tra định kỳ theo SOP nội bộ (đặc biệt khi thấy số đo bắt đầu “khó lặp lại”).
Đo độ nhớt cốc có thay thế được viscometer (Brookfield…) không?
Không. Cốc đo phù hợp kiểm tra nhanh tại xưởng. Khi cần số liệu tuyệt đối, truy xuất tiêu chuẩn hoặc chất lỏng có tính phi Newton rõ rệt, bạn cần thiết bị đo chuyên sâu hơn.
Kết luận & CTA
Tóm gọn: muốn đo độ nhớt sơn bằng Zahn/Ford/DIN/ISO ra kết quả “đáng tin”, bạn chỉ cần làm đúng 4 thứ: mẫu đồng nhất – nhiệt độ ổn định – bấm giờ đúng điểm – cốc sạch/lỗ thông. Đo 2–3 lần lấy trung bình, và đừng so sánh chéo giữa các loại cốc nếu chưa có quy đổi chuẩn.
Bạn muốn mình tối ưu bài này theo đúng sản phẩm/xưởng của bạn?
Hãy gửi mình 3 thông tin:
- Bạn đang dùng loại cốc nào (Zahn/Ford/DIN/ISO) và “số” cốc?
- Hệ sơn gì (PU/NC/Epoxy/Water-based…)?
- Mục tiêu độ chảy mong muốn (phun/lăn/nhúng) và nhiệt độ đo hiện tại?
Mình sẽ giúp bạn viết thêm SOP 1 trang + bảng ghi QC mẫu để dùng ngay tại xưởng.
