Bóng đèn D65 model TL-D 90 De Luxe 18W/965 (Philips)
Từ khóa chính đề xuất: hướng dẫn sử dụng máy so màu quang phổ tầm tay Ci64
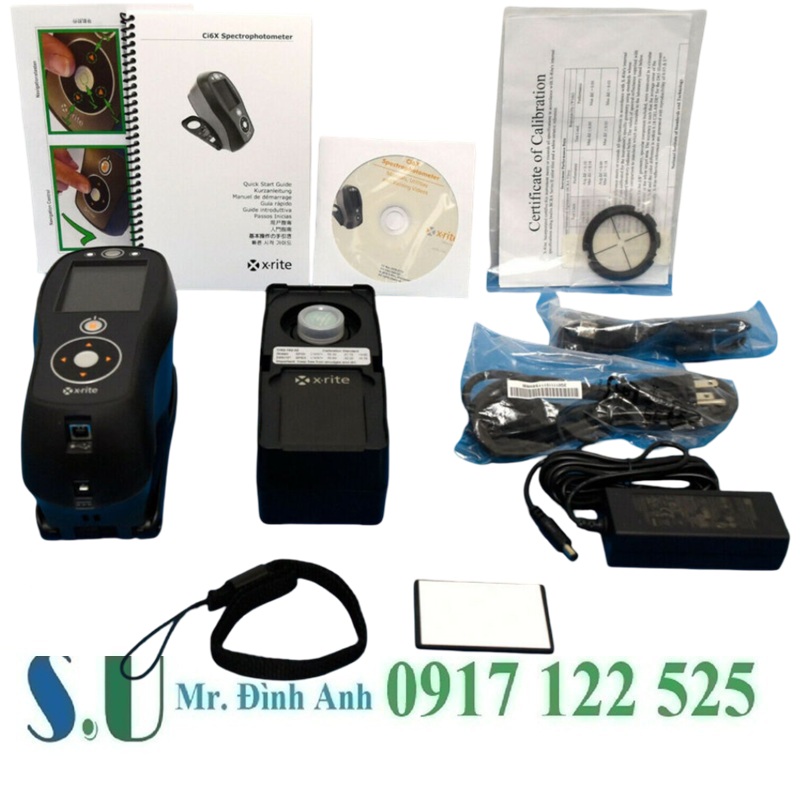
Nếu bạn đang đau đầu vì: cùng một công thức màu nhưng mỗi lô ra một kiểu, khách hàng bắt lỗi “lệch màu”, đơn hàng bị trả lại, QC mất niềm tin… thì rất có thể máy so màu quang phổ tầm tay X-Rite Ci64 của bạn đang bị dùng sai quy trình.
Bài viết này là hướng dẫn sử dụng máy so màu quang phổ tầm tay Ci64 chi tiết, dễ đọc, bám đúng thực tế vận hành trong ngành sơn phủ, bao bì/in ấn và dệt may. Bạn có thể dùng như SOP nội bộ để đào tạo nhanh cho kỹ thuật và QC.
1. Máy so màu quang phổ tầm tay X-Rite Ci64 là gì? (giải thích rất ngắn)
Nói đơn giản, X-Rite Ci64 là một máy so màu quang phổ (spectrophotometer) cầm tay dùng để:
- Đo màu mẫu chuẩn (Standard/Target) theo hệ màu toán học L∗a∗b∗
- So sánh màu mẫu sản xuất (Sample/Batch) với mẫu chuẩn
- Cho ra sai số màu ΔE∗ để quyết định Pass/Fail một cách khách quan, không phụ thuộc “con mắt kinh nghiệm”.
Máy rất nhạy với:
- Nhiệt độ – ánh sáng môi trường
- Cách chuẩn bị bề mặt mẫu
- Quy trình hiệu chuẩn trắng/đen
Nên chỉ cần “lệch” một bước nhỏ, kết quả đo đã không còn đáng tin. Phần dưới là quy trình chuẩn bạn nên áp dụng.
2. Chuẩn bị trước khi đo (QUAN TRỌNG NHẤT – đừng bỏ qua)
Đây là bước nhiều nhà máy bỏ qua nhất, nhưng lại là nguyên nhân chính gây sai số ΔE “ảo”.
2.1. Kiểm soát môi trường đo
- Nhiệt độ phòng:
- Nên giữ ổn định khoảng 20–25°C
- Tránh thay đổi nhiệt độ đột ngột (phòng lạnh – kho nóng – lại vào phòng lạnh…)
- Ánh sáng môi trường:
- Tránh để ánh nắng trực tiếp chiếu vào khu vực đầu đo của máy
- Không đo ngay dưới đèn có ánh sáng chói gắt phản xạ mạnh lên bề mặt mẫu
Gợi ý: Nên cố định một “góc đo màu tiêu chuẩn” trong xưởng/lab và chỉ đo tại vị trí này.
2.2. Chuẩn bị bề mặt mẫu đo theo từng ngành
Ngành sơn phủ & nhựa
- Bề mặt mẫu phải:
- Khô hoàn toàn, không còn dung môi
- Phẳng, không lượn sóng
- Không có bọt khí, rỗ, vết xước sâu
- Nếu là tấm panel sơn:
- Nên chọn vùng đo tránh mép panel, tránh vùng sơn không đều
Ngành bao bì / giấy
- Mẫu giấy/bìa:
- Không bị nhăn, gấp nếp
- Độ dày đồng nhất, không lẫn chỗ dày chỗ mỏng
- Nếu giấy mỏng / thấu quang:
- Lót phía sau bằng tấm nền trắng chuẩn hoặc
- Chồng 2–4 lớp để tránh ánh sáng xuyên qua
Ngành may mặc / vải
- Trước khi đo:
- Vuốt phẳng bề mặt vải, không để nếp gấp
- Không kéo căng làm biến dạng cấu trúc dệt
- Thực hành tốt:
- Thường gấp 2–4 lớp vải chồng lên nhau
- Đảm bảo khi đặt đầu đo xuống, ánh sáng không xuyên qua vải
3. Quy trình vận hành chuẩn (Standard) máy so màu Ci64
Hãy coi phần này như checklist cho ca sản xuất.
3.1. Bật máy & kiểm tra pin (≈ 1 phút)
- Nhấn giữ nút nguồn bên hông để bật máy
- Kiểm tra:
- Biểu tượng pin trên màn hình (hạn chế đo khi pin yếu)
- Khẩu độ đo (Aperture) ở đáy máy:
- Không bám bụi, sơn, sợi vải
- Nếu bẩn, chỉ lau nhẹ bằng khăn mềm, sạch, không xơ
3.2. Hiệu chuẩn trắng (White Calibration) – bắt buộc mỗi 8 giờ
- Mở hộp chứa tấm chuẩn trắng (White Tile) đi kèm máy (có số seri trùng với máy)
- Đặt đáy máy khớp hoàn toàn với tấm chuẩn trắng
- Nhấn nhẹ thân máy (hoặc nút đo) để máy bắt đầu quét
- Chờ máy báo hiệu chuẩn thành công
Lưu ý:
- Không chạm tay, không viết bút, không để bụi bẩn lên tấm chuẩn trắng
- Nếu tấm chuẩn bị bẩn, chỉ dùng khăn chuyên dụng không xơ hơi ẩm lau thật nhẹ
3.3. Hiệu chuẩn đen (Black Calibration) – bắt buộc
- Lấy bẫy ánh sáng đen (Black Trap/Light Trap) đi kèm
- Đặt khẩu độ đo của máy vào cốc chuẩn đen, đảm bảo:
- Không có ánh sáng bên ngoài lọt vào
- Nhấn máy xuống để thực hiện phép đo đen
- Sau bước này, máy đã sẵn sàng đo mẫu thực tế
3.4. Đo mẫu chuẩn (Standard/Target) – lưu “màu gốc”
- Trên màn hình, vào đúng menu vật liệu: Vải / Sơn / Giấy (tùy thiết lập của máy)
- Đặt đầu đo của máy:
- Tiếp xúc phẳng, khít, không hở sáng với bề mặt mẫu chuẩn
- Nhấn giữ thân máy cho đến khi:
- Đèn báo chớp + máy phát tiếng “bíp”
- Màn hình hiển thị và lưu thông số màu mẫu chuẩn: L∗a∗b∗
Tip:
Nên đặt tên Standard theo mã màu – khách hàng – ngày đo, ví dụ:PANTONE 485C – KH A – 2026-05-22
3.5. Đo mẫu thử nghiệm (Sample/Batch) – so sánh với chuẩn
- Di chuyển máy đến vị trí bề mặt mẫu sản xuất cần kiểm tra
- Thao tác đo giống bước 3.4
- Sau khi đo, máy sẽ:
- Tự động so sánh mẫu Batch với mẫu Standard đã lưu
- Hiển thị sai số màu ΔE∗ và các chênh lệch ΔL∗,Δa∗,Δb∗
4. Cách đọc và phân tích kết quả trên màn hình Ci64
Màn hình Ci64 hiển thị theo hệ màu L∗a∗b∗L^*a^*b^*L∗a∗b∗ và chỉ số sai số màu ΔE∗\Delta E^*ΔE∗.
4.1. Hệ màu L∗a∗b∗ – hiểu đúng để chỉnh màu cho “trúng”
- L∗L^*L∗ (Lightness) – Độ sáng/tối:
- Từ 0 (đen hoàn toàn) đến 100 (trắng hoàn toàn)
- a∗a^*a∗ – Trục Đỏ/ Xanh lá:
- Giá trị dương (+): thiên Đỏ (Red)
- Giá trị âm (−): thiên Xanh lá (Green)
- b∗b^*b∗ – Trục Vàng/ Xanh dương:
- Giá trị dương (+): thiên Vàng (Yellow)
- Giá trị âm (−): thiên Xanh dương (Blue)
Khi xem chênh lệch:
- ΔL∗>0: Mẫu sáng hơn chuẩn
- ΔL∗<0: Mẫu tối hơn chuẩn
- Δa∗>0: Mẫu đỏ hơn chuẩn
- Δa∗<0: Mẫu xanh lá hơn chuẩn
- Δb∗>0: Mẫu vàng hơn chuẩn
- Δb∗<0: Mẫu xanh dương hơn chuẩn
4.2. Chỉ số sai số màu ΔE∗ – quyết định Pass/Fail
Công thức khoảng cách màu trong không gian L∗a∗b∗:
ΔE∗=(ΔL∗)2+(Δa∗)2+(Δb∗)2
Cách hiểu nhanh:
- ΔE<0.5:
- Mắt thường hầu như không phân biệt được
- Thường dùng cho ngành sơn xe hơi, sơn cao cấp
- 0.5<ΔE<1.0:
- Người có “con mắt nghề” mới thấy khác
- Thường đạt chuẩn với:
- Ngành may mặc
- Ngành bao bì / in ấn
- ΔE>1.0:
- Lệch màu rõ ràng
- Cần:
- Điều chỉnh lại công thức nhuộm/pha sơn
- Hoặc xem lại quy trình in / nướng / sấy
5. Lưu ý đặc thù cho từng ngành khi dùng Ci64
Dưới đây là bảng tóm tắt để bạn dễ áp dụng trong từng nhà máy:
| Ngành công nghiệp | Thách thức khi đo | Giải pháp trên máy Ci64 |
|---|---|---|
| Sơn phủ & Nhựa | Độ bóng (Gloss) làm mắt cảm nhận màu khác nhau | Dùng chế độ SPIN (Specular Included) để kiểm tra công thức màu, hoặc SPEX (Specular Excluded) để mô phỏng mắt người nhìn |
| Bao bì & In ấn | Mực in trên giấy thấu quang, có chất làm sáng OBA | Sử dụng tấm lót nền (Backing) đen hoặc trắng cố định theo ISO 13655 |
| May mặc & Dệt may | Bề mặt vải có sợi, lỗ hở, ánh sáng dễ lọt qua | Chọn Average Mode: đo 3–5 vị trí khác nhau rồi lấy giá trị trung bình để triệt tiêu sai số do kết cấu dệt |
Mẹo nhỏ cho QA/QC:
In/viết bảng trên, dán ngay khu vực đo màu để kỹ thuật mới vào là làm đúng từ đầu.
6. Bảo dưỡng & sử dụng an toàn máy so màu Ci64
Đây là “bảo hiểm” cho độ chính xác của cả hệ thống:
- Không chạm tay vào tấm chuẩn trắng
- Dấu vân tay, bụi bẩn sẽ làm lệch toàn bộ kết quả đo
- Nếu tấm chuẩn bị bẩn:
- Chỉ dùng khăn chuyên dụng không xơ, hơi ẩm
- Lau nhẹ, một chiều, không chà mạnh
- Khi không sử dụng:
- Luôn cất máy trong vali/hộp bảo vệ đi kèm
- Tránh:
- Rơi vỡ, va đập
- Môi trường ẩm, nhiều bụi
- Định kỳ (khuyến nghị theo nhà cung cấp):
- Gửi hiệu chuẩn lại (recalibration) tại trung tâm dịch vụ được ủy quyền
- Kiểm tra lại phần mềm + dữ liệu chuẩn nếu dùng kết hợp PC
7. Tóm tắt & gợi ý quy trình chuẩn cho nhà máy (kèm CTA)
Để vận hành máy so màu quang phổ tầm tay X-Rite Ci64 ổn định, bạn có thể chuẩn hóa thành quy trình 5 bước:
- Cố định góc đo màu chuẩn (kiểm soát nhiệt độ, ánh sáng)
- Chuẩn bị mẫu đúng ngành (sơn khô – giấy không nhăn – vải gấp nhiều lớp)
- Hiệu chuẩn trắng & đen đầu ca hoặc mỗi 8 giờ
- Đo và lưu mẫu chuẩn (Standard) theo mã màu & khách hàng
- Đo mẫu lô (Batch), đọc L∗a∗b∗, ΔE∗ và quyết định Pass/Fail
Nếu bạn muốn:
- Xây dựng SOP đo màu chuẩn cho toàn nhà máy
- Đào tạo lại đội QC để dùng Ci64 đúng cách
- Hoặc cần tư vấn chọn máy so màu X-Rite phù hợp cho sơn, bao bì, dệt may
Hãy liên hệ ngay với chúng tôi để được:
- Tư vấn 1:1 theo ngành hàng cụ thể
- Demo thực tế trên chính mẫu vật liệu của bạn
- Hỗ trợ cài đặt, hiệu chuẩn và chuyển giao quy trình đo màu trọn gói
